Температурный режим: крепеж для экстремальных условий
В высокотехнологичных отраслях — от нефтехимии и теплоэнергетики до аэрокосмической промышленности — крепежные элементы сталкиваются с нагрузками, выходящими далеко за пределы стандартных эксплуатационных условий. Резьбовые соединения в таких узлах обязаны сохранять несущую способность и обеспечивать герметичность соединений в условиях постоянного воздействия агрессивных сред и критических температур.
Температурные перепады способны радикально менять физико-механические свойства металлов: от хрупкого разрушения при криогенных температурах до потери прочности из-за ползучести при экстремальном нагреве. Ошибка в подборе материала крепежа или игнорирование коэффициентов теплового расширения неизбежно приводит к разгерметизации фланцев, срезу резьбы или техногенным авариям.
В данной статье мы проведем подробный инженерный разбор работы резьбовых соединений в условиях температурных экстремумов, анализируя физику процессов, металловедческие решения и требования к проектированию узлов.
Криогенные условия: борьба с хладоломкостью
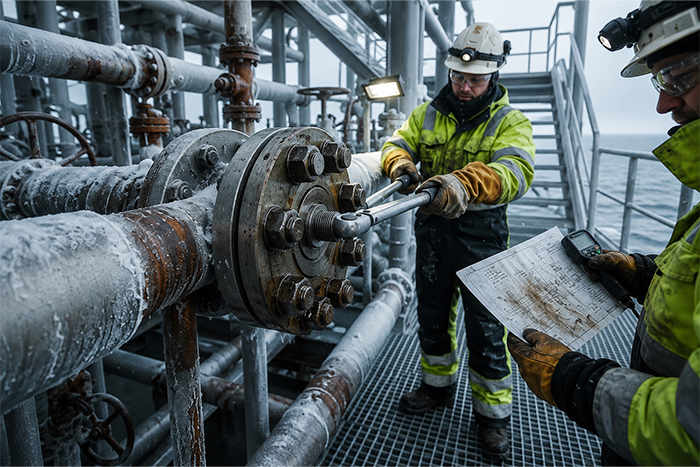
Эксплуатация оборудования в условиях глубокого холода (сжиженный природный газ, жидкий азот, кислород и водород) выдвигает жесткие требования к сопротивляемости материалов ударным нагрузкам и циклическому напряжению.
Физика процесса и микроструктурный баланс
Главная опасность для резьбовых соединений при отрицательных температурах — явление хладоломкости. При охлаждении большинства стандартных углеродистых и низколегированных сталей происходит изменение характера пластической деформации: материал переходит из вязкого состояния в хрупкое. При достижении критической температуры (порога хладоломкости) резко падает ударная вязкость, и соединенный элемент разрушается без видимых предварительных пластических деформаций под воздействием даже незначительных динамических или сдвиговых нагрузок.
С точки зрения металловедения, устойчивость к глубокому холоду определяется фазовым составом и типом кристаллической решетки:
- Влияние δ-феррита: В аустенитных сталях наличие даже небольшого объема (более 2–3%) объемно-центрированной кубической (ОЦК) фазы — δ-феррита — снижает криогенную стойкость. При температурах ниже −100оC островки феррита превращаются в очаги зарождения микротрещин, провоцируя межкристаллитное разрушение.
- ГЦК-структура: Материалы с гранецентрированной кубической (ГЦК) кристаллической решеткой не имеют выраженного порога хладоломкости и сохраняют высокую пластичность вплоть до абсолютного нуля.
Стандарты и нормативные требования к ударной вязкости (KCV / KCU)
Для допуска крепежа к криогенным средам проводят обязательно регламентированные испытания на ударный изгиб при рабочих или барьерных отрицательных температурах:
[Испытание на ударный изгиб KCV/KCU при -196°C] ---> [Анализ площади вязкого излома] ---> [Допуск к криогенным фланцам]
- ГОСТ 20700-75: Регламентирует требования к крепежу для сосудов и трубопроводов. Для работы при температурах до −196оC нормы требуют сохранения ударной вязкости образцов с V-образным надрезом (KCV) на уровне не менее 30Дж/см2 (для шарпи-образцов) и работы удара не ниже 31 Дж.
- ASTM A320 (Grade L7 / L7M / B8 Class 2): Ключевой международный стандарт для низкотемпературного крепежа. Сплавы на основе хромомолибденовых сталей (Grade L7) проходят обязательные испытания на ударную вязкость по Шарпи (Charpy V-Notch) при −101о C с минимальной энергией поглощения 27 Дж. Для температур −196оC и ниже стандарт предписывает переход на высокопрочные аустенитные группы Grade B8 (AISI 304/316), прошедшие процедуру упрочнения деформацией (Strain Hardened).
Выбор материалов и специфика сплавов
Для предотвращения хрупкого разрушения в криогенной технике используют строго ограниченный спектр конструкционных материалов:
- Аустенитные нержавеющие стали (марки A2-70/A4-80, AISI 304, 316, 12Х18Н10Т): Применяются до температур −196оC. Хром и никель в составе обеспечивают стабильность аустенитной матрицы и предотвращают мартенситное превращение при охлаждении под нагрузкой.
- Специальные титановые сплавы (ВТ5-1кт): Оптимизированный по составу титановый псевдо- α -сплав с жестко ограниченным содержанием примесей внедрения (кислорода, азота, водорода). Применяется в аэрокосмической криогенике (жидкостные ракетные двигатели, баки жидкого водорода) при температурах до −253оC (20 К), демонстрируя рекордный удельный показатель прочности при полном отсутствии хладоломкости.
- Никелевые суперсплавы (Inconel 718, Monel K-500): Применяются в высоконагруженных криогенных узлах под высоким давлением, где требуется совместить абсолютную вязкость с пределом текучести свыше 800–1000 МПа.
Конструктивные особенности
На морозных режимах критически важна гладкость резьбы: любой дефект или острый угол превращается в очаг надлома.
Чтобы избежать поломок, в криогенном крепеже используют особые решения:
- Накатная резьба вместо нарезанной: Сохраняет целостность волокон металла.
- Скругленные впадины и галтели: Сглаживают внутренние напряжения в металле.
- Финишная обработка: Галтовка и ультразвуковой контроль убирают микротрещины и скрытые дефекты.
Жаропрочные крепежные системы: устойчивость к деформации
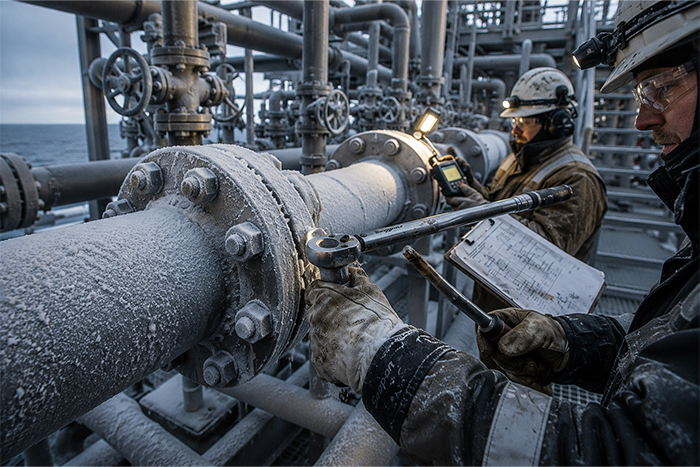
Эксплуатация оборудования при высоких температурах (паровые и газовые турбины, выхлопные тракты, химические реакторы) сопровождается постепенным снижением предела текучести и активизацией диффузионных процессов в металле.
Механизм ползучести и диффузия
Главная проблема высокотемпературного крепежа — ползучесть (крип-эффект), то есть медленная непрерывная пластическая деформация под действием постоянной нагрузки. Процесс активизируется при нагреве выше температуры рекристаллизации металла (T > 0.4 * Tплавления).
На микроструктурном уровне происходит сразу несколько процессов:
- Диффузия вакансий: Атомы решетки приобретают высокую подвижность, облегчая перемещение дефектов.
- Межзеренное проскальзывание: Зерна металла начинают смещаться относительно друг друга по границам.
- Релаксация напряжений: В результате протяжки болта затяжка самопроизвольно падает, что приводит к раскрытию стыка и разгерметизации узла.
Длительная прочность и пределы эксплуатации
При выборе жаропрочного крепежа руководствуются не статическим пределом прочности (Rm), а показателем длительной прочности (Rm/t) — пределом напряжений, при котором материал не разрушается за определенное время эксплуатации (обычно 10000 или 100000 часов) при заданной температуре.
В зависимости от температурного режима применяют разные группы материалов:
- До +350 — +400оC (Углеродистые и низколегированные стали): Стандартные классы 8.8 и 10.9 (например, 40Х). Выше этого порога в них быстро запускается релаксация напряжений.
- До +500 — +530оC (Хромомолибденованадиевые стали): Марки 25Х1МФ и 20Х1М1Ф1ТР (ЭП182) по ГОСТ 20700-75 или ASTM A193 Grade B7/B16. Ванадий и молибден образуют стабильные карбиды, блокирующие смещение дислокаций.
- До +600 — +700оC (Аустенитные жаропрочные стали): Марки 12Х18Н10Т, 10Х11Н23Т3МР (ЭП33) или A286. Сохраняют высокую сопротивляемость релаксации благодаря устойчивой никелевой матрице.
- Выше +700 — +950оC (Никелевые и кобальтовые суперсплавы): Сплавы Inconel 718, Nimonic 80A, Waspaloy и Hastelloy. Применяются в камерах сгорания и авиационных турбинах, где дополнительно требуется устойчивость к ванадиевой и серной коррозии.
Роль легирующих элементов
Стойкость сплавов к высоким температурам достигается за счет сложного легирования:
- Молибден (Mo) и Вольфрам (W): Замедляют процессы рекристаллизации и упрочняют твердый раствор.
- Никель (Ni) и Кобальт (Co): Стабилизируют ГЦК-структуру и предотвращают газовую коррозию (окалинообразование).
- Хром (Cr): Создает на поверхности плотную защитную оксидную пленку Cr2O3.
- Титан (Ti) и Алюминий (Al): Образуют дисперсные упрочняющие фазы (например, γ-фазу Ni3(Al, Ti) в суперсплавах), которые не дают металлу «ползти» при длительном нагреве.
Термическая обработка и специальные покрытия
Создание высоконадежного крепежа для работы в экстремальных средах опирается на строгий регламент окончательной термической обработки и поверхностного упрочнения. Нарушение технологии на этапе закалки или нанесения покрытий снижает предел длительной прочности изделия до уровня обычных конструкционных сталей.
Специфика термической обработки
Для жаропрочных и криогенных сталей применяют строго контролируемый цикл термического упрочнения:
[Аустенитизация / Закалка] ---> [Высокий отпуск / Стабилизация] ---> [Контроль фазового состава]
- Закалка с высоким отпуском: Позволяет получить структуру сорбита отпуска, отличающуюся оптимальным сочетанием высокой прочности, ударной вязкости и устойчивости к релаксации напряжений.
- Температура отпуска: Для жаропрочных сталей (например, 25Х1МФ) температура отпуска всегда назначается на 50 — 100 оC выше максимальной рабочей температуры будущего узла. Это исключает структурные превращения металла и самопроизвольный отжиг крепежа при эксплуатации.
- Дисперсионное твердение: Для никелевых суперсплавов (Inconel 718, ЭП33) применяется многоступенчатый отжиг с выдержкой для выделения мелкодисперсной γ-фазы, блокирующей ползучесть.
Проблема диффузионного сваривания (прикипания)
При нагреве выше +400оC активизируется межкристаллитная диффузия. В замкнутом пространстве резьбового контакта происходит взаимный проход атомов шпильки и гайки — диффузионное сваривание. При попытке демонтажа узла происходит срезывание резьбы или обрыв стержня.
Для предотвращения задиров и прикипания резьбы применяются химико-термическая обработка и твердые защитные покрытия:
- Азотирование и карбонитрация: Насыщение поверхностного слоя азотом и углеродом создает сверхтвердую оксидно-нитридную пленку. Она устойчива к истиранию и предотвращает адгезионное схватывание витков при температурах до +500 — +600оC.
- Гальваническое серебрение (толщина 10–15 мкм): Классическое решение для высоконагруженных узлов из жаропрочных аустенитных сталей и никелевых сплавов (работает до +700 — +750оC. Серебро выполняет роль пластичной разделяющей прослойки.
Применение сухих твердосмазочных покрытий
В режимах, где классические жидкие и пластичные смазки мгновенно выгорают или вымываются, применяются антифрикционные твердосмазочные покрытия (ТСП) на связующей основе:
- Дисульфид молибдена (MoS2): Идеален для вакуумных систем, криогеники и стандартных температурных режимов до +400 — +450 оC. Обеспечивает стабильный коэффициент трения (μ ≈ 0.05 — 0.08) при сборке и контроле затяжки.
- Графитовые покрытия: Применяются в окислительных средах при температурах до +600 оC.
- Диселенид вольфрама (WSe2): Высокотемпературный сухой смазочный материал, сохраняющий разделяющую способность и низкое трение в вакууме и инертных газах при температурах до +800 — +1000 оC.
Критерии проектирования узлов
Правильный выбор марки стали — только часть задачи. Не менее важно корректно спроектировать сам резьбовой узел с учетом динамики тепловых процессов и механических напряжений.
Расчет теплового расширения и разница ТКЛР
Главный фактор риска при перепадах температур — разность температурных коэффициентов линейного расширения (ТКЛР, α) материалов болта и стягиваемых фланцев.
Изменение длины элемента при нагреве или охлаждении рассчитывается по формуле:
ΔL = Lо * α * ΔT
где:
- Lо — первоначальная длина элемента (мм);
- α — температурный коэффициент линейного расширения (K-1);
- ΔT — перепад температур (оC).
Пример расхождения ТКЛР при нагреве:
Фланец из углеродистой стали (αфл ≈11.5 * 10-6 K-1) затянут шпилькой из аустенитной нержавеющей стали (αшп ≈16.5 * 10-6 K-1). При нагреве узла длинной 100мм на ΔT = 400 оC:
- Расширение фланца: ΔLфл = 100 * 11.5 * 10-6 K-1 * 400 = 0.46мм
- Расширение шпильки ΔLшп = 100 * 16.5 * 10-6 K-1 * 400 = 0.66мм
Результат: Разница в 0.20мм приведет к полной потере предварительного натяга, просадке уплотнительной прокладки и разгерметизации стыка.
Обратная ситуация (когда ТКЛР шпильки меньше ТКЛР фланца) еще опаснее: при нагреве расширяющийся фланец вызовет пластическую деформацию или мгновенный обрыв шпильки.
Риски потери натяга и методы контроля
В условиях циклических температурных нагрузок («нагрев — охлаждение — пуск — остановка») происходят постоянные микросдвиги деталей. Для сохранения герметичности и предотвращения самоотвинчивания применяют следующие конструктивные решения:
- Гибкие (упругие) шпильки: Использование шпилек увеличенной длины с проточенным (уменьшенным) диаметром гладкой части стержня. За счет упругой деформации такая шпилька работает как мощная пружина, компенсируя расширение фланцев.
- Тарельчатые пружины (шайбы Беллвилля): Пакеты пружин из жаропрочных сплавов (Inconel 718, 50ХФА), устанавливаемые под гайки, поддерживают постоянное усилие прижима.
- Ультразвуковой контроль удлинения: При высоких температурах коэффициент трения в резьбе нестабилен, поэтому контроль затяжки по крутящему моменту (динамометрическим ключом) дает погрешность до 30–40%. Единственный точный метод для критичных узлов — измерение фактического упругого удлинения шпильки ультразвуковым эхо-импульсным методом.
Таблица: Материалы крепежа по температурным зонам
|
Зона применения |
Материал / Сплав |
Диапазон рабочих температур |
Особенности применения и ограничения |
|
Криогеника (глубокая) |
Аустенитные стали A4-80, AISI 316L, 12Х18Н10Т |
От −196∘C до +400∘C |
Высокая ударная вязкость, отсутствие хладоломкости. Требуется контроль задирообразования при сборке. |
|
Криогеника (экстремальная) |
Никелевые сплавы (Monel K-500, Inconel 718) |
От −250∘C до +650∘C |
Полное отсутствие хрупкого перехода, высочайшая коррозионная стойкость и прочность при криогенных рисках. |
|
Стандартный нагрев |
Легированные стали 40Х, 30ХМА, класс 10.9 / 12.9 |
От −40∘C до +350—+400∘C |
Ограничение по температуре обусловлено началом процессов релаксации напряжений и ползучести. |
|
Высокотемпературная (средняя) |
Жаропрочные стали 25Х1МФ, 20Х1М1Ф1ТР (ЭП182) |
От −40∘C до +500—+530∘C |
Высокая сопротивляемость релаксации напряжений. Стандарт для паровых турбин и котлов высокого давления. |
|
Экстремальный нагрев |
Жаропрочные никелевые сплавы (Inconel 625/718, ЭП700) |
От −100∘C до +700—+950∘C |
Сохранение высокой длительной прочности и сопротивления ползучести. Требуется обязательное применение сухих смазок. |
Заключение
Надежность резьбовых соединений в условиях глубокого холода или экстремального нагрева зависит от комплексного подхода, где выбор марки стали — лишь первый шаг. Физика процессов на микроуровне не оставляет места ошибкам: хрупкое разрушение при криогенике и высокотемпературная ползучесть металла развиваются стремительно, поэтому попытки компенсировать неверный выбор материала простым увеличением диаметра болта неизбежно ведут к авариям.
Грамотное проектирование требует глубокой интеграции металлургии и гидравлики узла. Для низких температур определяющими становятся кристаллическая структура сплава и отсутствие концентраторов напряжений, а для горячих магистралей — длительная прочность, сопротивление релаксации и точный расчет коэффициентов линейного расширения всех деталей.
Использование упругих шпилек, компенсаторов и современных сухих смазок вроде дисульфида молибдена или серебрения завершает создание надежного соединения, исключая прикипание резьбы и потерю натяга. В экстремальных режимах качество и безопасность системы определятся не абстрактным запасом прочности, а строгим соответствием физико-химических свойств крепежа реальным условиям эксплуатации.