Контактная коррозия: почему нельзя совмещать разные металлы в одном узле
В практике монтажных и строительных работ нередко возникает ситуация, когда для крепления деталей из одного материала используется крепеж из другого. На первый взгляд стальной болт в алюминиевом профиле или латунная гайка на оцинкованной пластине кажутся вполне надежным решением. Однако на практике такое соседство запускает разрушительные электрохимические процессы.
Контактная (гальваническая) коррозия — один из наиболее опасных видов локального разрушения металлов. Главная коварность явления заключается в том, что оно протекает незаметно внутри узла, на стыке резьбы или под головкой метиза, разрушая несущую способность конструкции задолго до появления видимых внешних следов ржавчины. В данной статье мы разберем электрохимическую природу этого процесса, таблицу совместимости материалов, типичные ошибки монтажа и способы инженерной защиты сопряжений.
Физика процесса: что такое гальваническая пара
В основе контактной (гальванической) коррозии лежит фундаментальный закон электрохимии: при механическом соединении двух металлов с разными электрохимическими потенциалами возникает короткозамкнутый гальванический элемент. В быту этот процесс аналогичен работе обычной батарейки, где роль разрушающегося элемента выполняет одна из деталей крепежного узла.
Электрохимический механизм и микробатареи
Для запуска реакции растворения металла необходимы три обязательных условия: наличие анода, катода и проводящего тока электролита. В замкнутой системе между разнородными металлами начинается непрерывный обмен электронами.
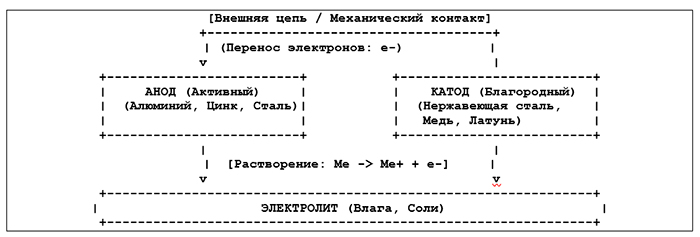
- Анод (активный металл): Имеет более отрицательный электродный потенциал. Атомы анода отдают электроны во внешнюю цепь, превращаясь в положительно заряженные ионы, и уходят в раствор. В результате анодный металл растворяется и разрушается.
- Катод (благородный металл): Имеет более положительный потенциал. На его поверхности происходит восстановление окислителя (чаще всего растворенного в воде кислорода). Катод сам по себе не разрушается, но выступает катализатором, ускоряя уничтожение анода.
- Электродный ток: Чем выше разность потенциалов между анодом и катодом, тем выше сила возникающего микротока и тем выше скорость электрохимической эрозии.
Роль анода и катода в крепежном узле
Определяющим фактором катастрофичности разрушения является соотношение площадей катода и анода:
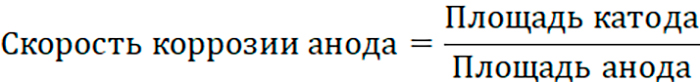
Неблагоприятное соотношение (Маленький анод / Большой катод): Если оцинкованный или стальной саморез (малая площадь — анод) ввернут в массивный лист меди или нержавеющей стали (большая площадь — катод), вся плотность тока концентрируется на мелком крепеже. Саморез разрушается за считанные недели.
- Относительно допустимое соотношение (Большой анод / Маленький катод): Если нержавеющий болт (маленький катод) держит массивную стальную балку (большой анод), точечная плотность тока распределяется по огромной поверхности балки, и визуальное разрушение протекает значительно медленнее.
Влияние внешней среды и агрессивности электролитов
Разность потенциалов создает лишь предпосылку для коррозии, а скорость процесса полностью завязана на проводимости электролитической среды:
- Сухая атмосфера (относительная влажность < 60%): Толщина капиллярной пленки воды на металле недостаточно непрерывна. Электрохимический ток крайне мал, контактная коррозия практически замерзает.
- Влажная городская среда и конденсат: На поверхности образуется микроскопическая пленка влаги с растворенным кислородом и углекислым газом. Это активизирует устойчивый процесс смывания активного металла.
- Солевой туман, хлориды и реагенты: Ионы хлора (Cl-) резко повышают электропроводность воды и одновременно разрушают пассивные оксидные пленки (например, защитный слой Al2O3 на алюминии). В морском климате или на автодорогах скорость гальванической коррозии возрастает в десятки раз, переходя в язвенную и межкристаллитную форму.
Электрохимический ряд напряжений: какие металлы несовместимы
Возможность возникновения и скорость протекания контактной коррозии определяются разностью стационарных электрохимических потенциалов (ΔE) контактирующих материалов. Чем дальше металлы стоят друг от друга в гальваническом ряду, тем выше возникающая разность потенциалов и тем агрессивнее анодное разрушение более активного элемента.
Для инженерных расчетов принято оценивать потенциалы металлов в условиях естественной влажности или морской среды (в медно-сульфатном или водородном электроде сравнения).
Разность потенциалов и критерии безопасности
Для резьбовых и фасадных сопряжений действуют следующие нормативные допуски по разности потенциалов (ΔE):
- ΔE ≤ 0.10В (Абсолютно безопасная пара): Допускается к эксплуатации в любых средах, включая морскую и промышленную атмосферу, без применения дополнительной изоляции.
- 0.10В < ΔE ≤ 0.25В (Условно допустимая пара): Допускается для сухих отапливаемых помещений. При эксплуатации на улице требует применения защитных смазок или покрытий.
- ΔE > 0.25В (Гальванически несовместимая пара): Прямой контакт категорически запрещен. Требуется обязательная физическая изоляция диэлектриками.
Таблица гальванической совместимости конструкционных материалов
Ниже приведена таблица стационарных потенциалов распространенных металлов и покрытий в слабоминерализованной водной среде:
|
Материал / Покрытие |
Потенциал E, В |
Роль в паре с углеродистой сталью |
|
Магний и его сплавы |
-1.60 – -1.75 |
Активный анод (быстрое разрушение) |
|
Цинковое покрытие (горячее/гальваническое) |
-0.76 – -0.85 |
Жертвенный анод |
|
Алюминий технический и сплавы (АД31, АМг) |
-0.70 – -0.90 |
Анод (при разрушении оксидной пленки) |
|
Углеродистая конструкционная сталь (Ст3, 45) |
-0.55 – -0.60 |
Базовый металл |
|
Серый чугун |
-0.50 – -0.55 |
Слабый анод |
|
Латунь / Бронза |
-0.18 – -0.25 |
Катод (ускоряет коррозию стали) |
|
Нержавеющая сталь A2/A4 (пассивированная) |
-0.05 – -0.15 |
Сильный катод |
|
Медь техническая |
+0.20 – +0.30 |
Благородный катод (высокая опасность) |
Критические сочетания в крепежных узлах
- Алюминиевый профиль + Стальной нержавеющий болт (A2/A4):
Разность потенциалов достигает 0.60 — 0.75В. Алюминий вокруг стального метиза выполняет роль анода. При попадании влаги посадочное отверстие разрушается, превращаясь в гидратированный глинозем, из-за чего болт полностью теряет зацепление и выпадает. - Оцинкованный крепеж + Медные/Латунные элементы:
Разность потенциалов превышает 0.90В. Цинковое покрытие на саморезе или болте растворяется практически мгновенно, обнажая стальную основу, которая сразу же вступает в анодную реакцию с медью. - Углеродистая сталь + Нержавеющая сталь (без покрытия):
При закручивании нержавеющей гайки на черную стальную шпильку в условиях улицы стальная резьба быстро смывается, приводя к срезу соединения.
Иллюзия надежности и скрытое разрушение
Главная опасность гальванической пары заключается в локальном характере повреждений. Внешне головка болта или прижимаемая пластина могут сохранять заводской вид и цвет. Однако внутри резьбового канала, где задерживается капиллярная влага, происходит интенсивный снос металла.
Продукты коррозии (оксиды и гидроксиды) имеют удельный объем в 3–6 раз больший, чем исходный металл. Накапливаясь в замкнутом пространстве резьбы, они создают огромное внутреннее напряжение (эффект «коррозионного клина»), что приводит к вырыванию резьбы или растрескиванию прилегающих фланцев.
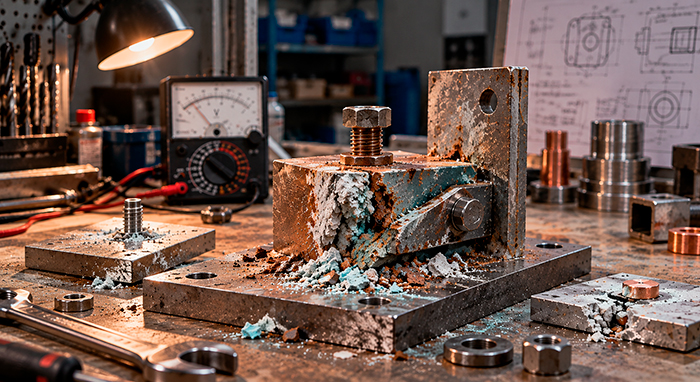
Типичные ошибки при монтаже и их последствия
На практике при монтаже строительных конструкций, инженерных сетей и фасадных систем регулярно допускаются грубые ошибки, связанные с незнанием электрохимии. Сочетание гальванически несовместимых материалов без использования изоляции приводит к преждевременному выходу из строя даже самых дорогих и ответственных узлов.
1. Использование крепежа из нержавеющей стали в алюминиевых профилях без изоляции
Одна из наиболее распространенных ошибок при монтаже вентилируемых фасадов, остекления и светопрозрачных конструкций.
- Суть ошибки: Вворачивание саморезов или установка болтов из аустенитной нержавеющей стали (марки А2, А4) напрямую в несущий алюминиевый профиль без изолирующих шайб или втулок.
- Механизм разрушения: В условиях улицы (особенно в прибрежных районах или мегаполисах) возникает гальваническая пара «Алюминий (анод) — Нержавеющая сталь (катод)» с разностью потенциалов до 0.70В. Попадание конденсата заставляет алюминий интенсивно растворяться вокруг стального стержня.
- Последствие: Диаметр монтажного отверстия в профиле увеличивается, посадочное место превращается в порошкообразный оксид, соединения теряют несущую способность, и элементы фасада выпадают под действием ветровой нагрузки.
2. Монтаж латунного и медного крепежа на стальные и оцинкованные детали
Ошибка часто встречается при прокладке кабельных трасс, устройстве кровель и сборке сантехнических узлов.
- Суть ошибки: Фиксация латунными винтами или болтами стальных оцинкованных перфорированных пластин, хомутов или элементов заземления.
- Механизм разрушения: Латунь и медь являются мощными катодами по отношению к цинку и железу. Оцинкованное покрытие на черной стали сходит за короткий промежуток времени, после чего начинается локальная язвенная коррозия стальной основы под головкой винта.
- Последствие: Механический срез головки винта или полное сквозное разрушение стальной детали в точке контакта, при том что сам латунный метиз остается абсолютно невредимым.
3. Прямое соединение медных водостоков/кровли с оцинкованным крепежом
- Суть ошибки: Использование оцинкованных саморезов или стальных кронштейнов для фиксации элементов водосточных систем из меди.
- Механизм разрушения: Помимо прямого контакта материалов в месте фиксации, дополнительно срабатывает фактор «ионного переноса». Дождевая вода, стекая по медной кровле, вымывает ионы меди (Cu2+) и переносит их на оцинкованный крепеж. Ионы меди осаждаются на цинке, создавая микроскопические гальванические пары прямо на поверхности самореза.
- Последствие: Скорость разрушения цинкового покрытия возрастает в сотни раз. Саморез сквозным образом сгнивает за один-два сезона, приводя к обрушению водосточного желоба.
Скрытый характер разрушения
Главная опасность ошибок, связанных с контактной коррозией, заключается в их долгой незаметности:
- Отсутствие внешних симптомов: Наружные поверхности собранной конструкции сохраняют заводской вид, так как анодное растворение сосредоточено внутри замкнутых пространств — на витках резьбы и в зазорах под шайбами.
- Эффект «коррозионного клина»: Продукты разрушения (гидроксиды) занимают объем, превышающий объем исходного металла в 3–6 раз. Накапливаясь внутри резьбового сопряжения, они создают колоссальное внутреннее распирающее напряжение.
- Внезапный (катастрофический) отказ: Разрушение узла происходит без предварительной пластической деформации. Резьбу просто «слизывает» или срывает под действием штатной вибрации или рабочей нагрузки, что нередко выявляется только при аварии или в процессе регламентного демонтажа.
Методы изоляции и защиты узлов от контактной коррозии
Исключить возникновение контактной коррозии в инженерных узлах можно тремя способами: разрывом электрической цепи между металлами, перекрытием доступа электролита (влаги) или выбором однородных материалов.
1. Физическое разделение металлов (Диэлектрический барьер)
Если конструкция требует применения разнородных металлов, прямой контакт между ними исключают с помощью диэлектрических изолирующих элементов:
- Изолирующие шайбы и проходные втулки: На болтовое соединение устанавливаются шайбы и втулки из полиамида (нейлона), фторопласта (PTFE) или резины (EPDM). Втулка изолирует стержень болта от стенок отверстия в детали, а шайбы разрывают контакт под головкой болта и гайкой.
- Изоляционные прокладки и пластины: Использование листовых диэлектриков (паронит, листовой фторопласт, полимерные пленки) между плоскими прижимаемыми поверхностями разных металлов (например, между стальным кронштейном и алюминиевым профилем).
2. Защитные покрытия, смазки и герметизация
Устранение электролита (конденсата, дождевой воды) делает протекание гальванической реакции физически невозможным:
- Анаэробные фиксаторы резьбы и герметики: Заполняют 100% капиллярных зазоров в резьбовой паре, затвердевают без доступа воздуха и вытесняют влагу, полностью изолируя резьбовое сопряжение.
- Цинксодержащие и антифрикционные пасты: Нанесение специальных консистентных защитных паст или сухих защитных пленок на основе дисульфида молибдена (MoS2) перед сборкой узла.
- Покраска собраного узла: Грамотное окрашивание сопряжения после сборки перекрывает доступ влаги снаружи.
Важно: Окрашивать отдельно детали до сборки без применения изолирующих шайб рискованно — при закручивании болта ЛКП на резьбе и под головкой разрушается, создавая локальный анод малого объема, что ускоряет коррозию.
3. Подбор метизов по принципу однородности и защитных покрытий
Наиболее надежный метод на этапе проектирования — строгое соблюдение однородности материалов:
- Использование одинаковых сплавов: Для алюминиевых деталей — алюминиевый или специальный защищенный крепеж; для деталей из нержавеющей стали — исключительно нержавеющий крепеж той же марки (A2 или A4).
- Совместимость защитных покрытий: При использовании стального крепежа на оцинкованных конструкциях применяют метизы с горячим или термодиффузионным цинкованием, где толщина защитного слоя цинка соответствуют агрессивности среды.
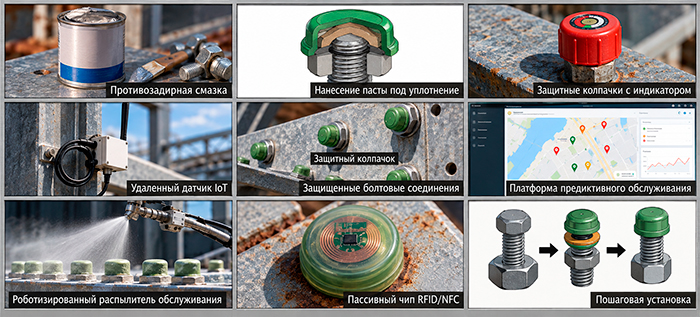
Заключение
Контактная коррозия — это скрытая угроза, способная за короткое время полностью разрушить даже самый прочный крепежный узел. Игнорирование правил совместимости металлов при проектировании и монтаже неизбежно ведет к дорогостоящему ремонту и авариям конструкций. Грамотный выбор крепежа, соблюдение гальванической совместимости и использование изолирующих барьеров позволяют полностью исключить электрохимическую реакцию и гарантировать долговечность соединения в любых условиях эксплуатации.